
Eine Aufnahme, ein kompletter Wafer, eine Schichtdickenkarte. Die Hyperspektralkamera Cubert ULTRIS XMR misst die SiO₂-Schichtdicke über einen gesamten 4-Zoll-Wafer hinweg mit einer einzigen Aufnahme – und liefert gleichzeitig eine pixelgenaue Schichtdickenkarte, die vollständige Verteilung und die räumliche Uniformität, ohne Scannen und ohne bewegliche Teile.
Bei thermisch oxidierten Wafern mit nominellen Schichtdicken von 100, 300, 500 und 1000 nm wird die Schichtdicke mittels Dünnschicht-Interferenzreflektometrie bestimmt. Ab etwa 300 nm stimmen die gemessenen Mediane bis auf wenige Prozent mit den Sollwerten überein. Die Schichtdickenkarten zeigen zudem, dass die bei einigen Wafern beobachtete Nichtuniformität eine reale Eigenschaft der Oxidschicht ist – und kein Messartefakt.
Während ein punktbasiertes Messgerät lediglich eine Handvoll Messstellen überprüft, erfasst eine einzige Aufnahme den gesamten Wafer.
EXECUTIVE SUMMARY
Thermisch gewachsenes SiO₂ ist eine zentrale Schicht in zahlreichen Mikrostrukturierungsprozessen. Ihre Leistungsfähigkeit hängt davon ab, eine vorgegebene Schichtdicke zu erreichen und diese über den gesamten Wafer hinweg gleichmäßig zu halten.
Die Cubert ULTRIS XMR misst diese Schichtdicke gleichzeitig an jeder Stelle des Wafers – mit nur einer einzigen Aufnahme: kein Scannen, keine beweglichen Teile und keine punktweise Stichprobenmessung.
- ≤ 4 % Abweichung vom Sollwert im demonstrierten Bereich von 300 nm bis 1 μm – damit liegen die Ergebnisse selbst innerhalb der engsten Oxidtoleranz des Lieferanten von ±5 %.
- ~1 Million Schichtdickenwerte pro Aufnahme (≈1 MP × 61 Spektralbänder) mit einer einzigen Belichtung – der gesamte Wafer statt nur einer Handvoll Messstellen.
- Karten und Statistiken statt eines einzelnen Messwerts – jeder Pixel liefert eine Schichtdicke, sodass sich sowohl die Verteilung über den gesamten Wafer als auch das räumliche Muster aus einem einzigen Bild ergeben.
- Reale Nichtuniformität, experimentell bestätigt – ein ~30-nm-Keilprofil auf dem 1000-nm-Wafer dreht sich gemeinsam mit dem Wafer und schließt damit ein optisches Artefakt als Ursache aus.
- Ergänzung zur Ellipsometrie – punktbasierte Messgeräte bleiben die Referenz für ultradünne Schichten; die Snapshot-Methode ergänzt sie um die gleichzeitige Erfassung des gesamten Wafers.
Robust durch das Messprinzip. Die Schichtdicke wird aus den Wellenlängenpositionen der Interferenzmaxima bestimmt und nicht aus dem absoluten Reflexionsgrad. Dadurch ist das Ergebnis von Natur aus robust gegenüber Schwankungen der Beleuchtung und Intensität – ein praktischer Vorteil für den Einsatz in der Produktion.
1. EXPERIMENTAL DETAILS
1.1 · AUFNAHMEVERFAHREN: SNAPSHOT-HYPERSPEKTRALBILDGEBUNG
Die Cubert ULTRIS XMR ist eine Snapshot-Hyperspektralkamera: Mit einer einzigen Belichtung erfasst sie einen vollständigen Datenwürfel I(x, y, λ) mit etwa einem Megapixel räumlicher Auflösung (1000 × 1000 Pixel) und 61 Spektralbändern im Bereich von 430–910 nm.
Im Gegensatz zu Push-Broom- oder Whiskbroom-Spektrometern, die einen Hyperwürfel durch zeitliches Abscannen aufbauen, benötigt die Snapshot-Architektur keine bewegte Achse: Jeder Pixel enthält in jedem Bild ein vollständiges Reflexionsspektrum [1].
Daraus ergeben sich zwei praktische Konsequenzen. Erstens wird ein kompletter Wafer mit spektraler Auflösung in einer einzigen Belichtung von wenigen zehn Millisekunden aufgenommen, während ein punktweise scannendes Instrument jede Messstelle nacheinander anfahren muss.
Zweitens wird für jeden Pixel eine Schichtdicke bestimmt. Dadurch ergeben sich sowohl die Verteilung über den gesamten Wafer als auch deren räumliches Muster aus einem einzigen Bild statt lediglich aus wenigen Stichprobenpunkten.
1.2 · MESSAUFBAU UND PROBEN
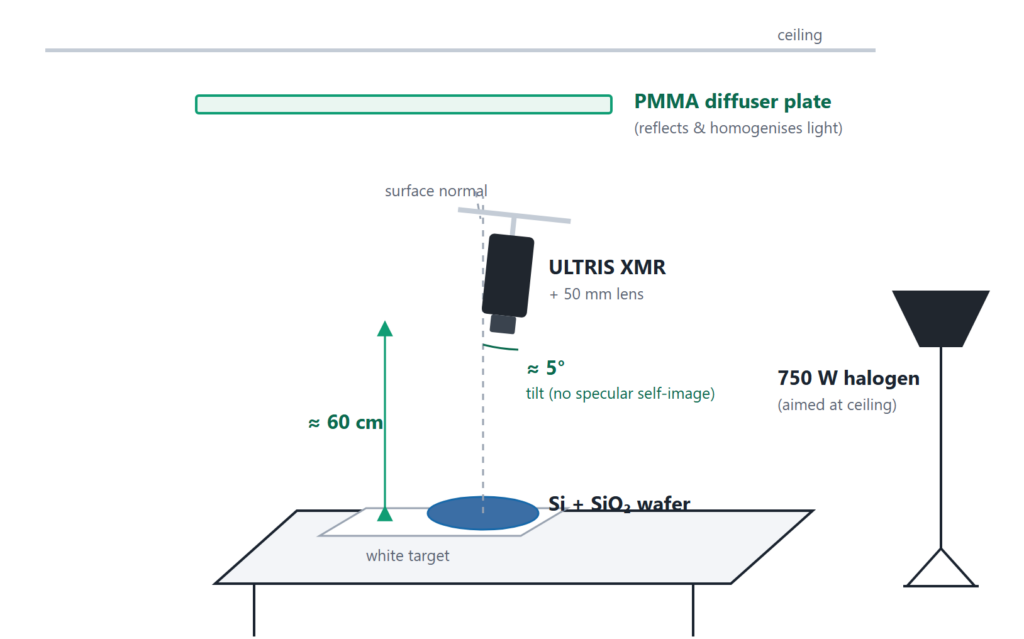
Der Wafer liegt flach und wird von oben in Reflexion aufgenommen. Die ULTRIS XMR mit einem 50-mm-Objektiv betrachtet die Probe aus einer Entfernung von ≈ 60 cm.
Ein 750-W-Halogen-Flutlichtstrahler ist auf die Decke gerichtet und beleuchtet eine aufgehängte PMMA-Diffusorplatte. Diese strahlt wiederum ein breites, homogenes Lichtfeld auf den Wafer ab – für eine nahezu senkrechte, blendfreie Beleuchtung ohne spekulare Hotspots.
Die Kamera ist um etwa 5° gegenüber der Flächennormalen geneigt, damit sie sich nicht selbst in der spiegelnden Oxidschicht abbildet (Abb. 1). Ein Weißreferenz-Target befindet sich ebenfalls im Sichtfeld.
Proben. Bor-dotierte (p-Typ) 4-Zoll-Siliziumwafer mit thermisch gewachsenem SiO₂ in vier nominellen Schichtdicken – 100, 300, 500 und 1000 nm. Das Oxid wird durch thermische Oxidation erzeugt; es wächst in den Wafer hinein, anstatt auf diesem abgeschieden zu werden [2, 3].
Drei separate 500-nm-Wafer (A, B, C) dienen zur Untersuchung der Wafer-zu-Wafer-Uniformität.
|
Parameter |
Wert |
|---|---|
|
Kamera |
Cubert ULTRIS XMR (1 MP, 61 Bänder) |
|
Objektiv · Arbeitsabstand |
50 mm · 60 cm |
|
Spektralbereich |
430–910 nm (61 Bänder) |
|
Beleuchtung |
750 W Halogen → Decke → PMMA-Diffusor (indirekt, diffus) |
|
Geometrie |
nahezu senkrecht; Kamera um 5° geneigt |
1.3 PHYSIKALISCHES PRINZIP: DÜNNSCHICHTINTERFERENZ
Licht, das auf eine transparente SiO₂-Schicht auf Silizium trifft, wird teilweise an der Grenzfläche Luft/SiO₂ (R₁) und teilweise an der Grenzfläche SiO₂/Si (R₂) reflektiert.
Die zweite Welle legt einen zusätzlichen optischen Weg von 2·n·d·cos θ zurück. Die beiden reflektierten Wellen interferieren miteinander, sodass der gemessene Reflexionsgrad mit der Wellenlänge oszilliert – es entstehen Interferenzmaxima und -minima, deren Abstand die Schichtdicke codiert [4, 5].
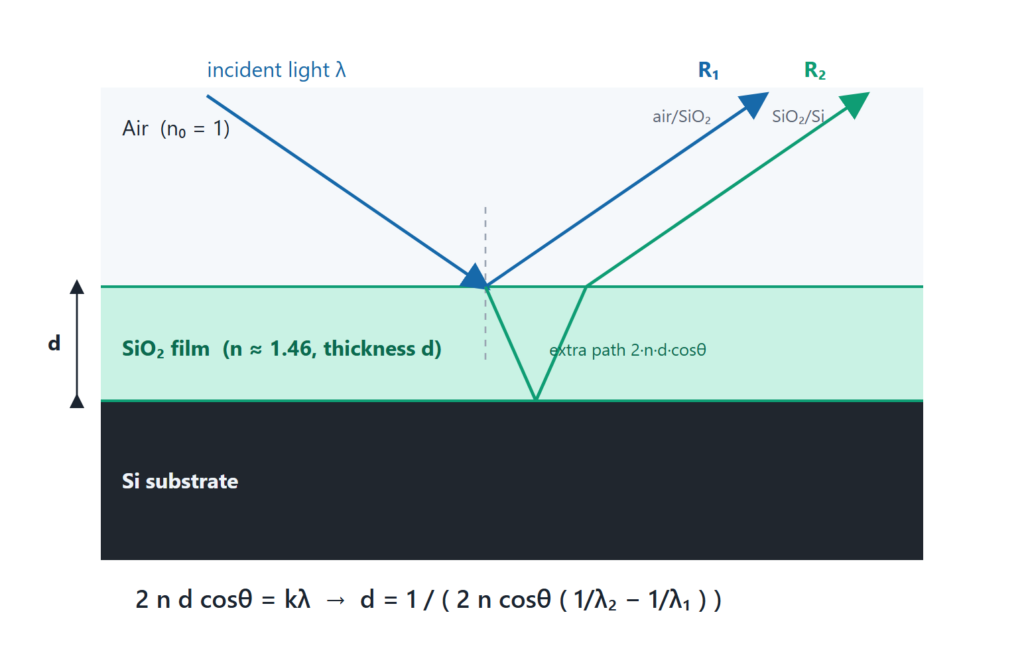
2·n·d·cos θ = k·λ
(k = 1, 2, 3, …) gilt.
Zwei benachbarte Reflexionsmaxima ermöglichen damit eine direkte Bestimmung der Schichtdicke aus ihrem Abstand: d = 1 / [2 · n · cos θ · (1/λ₂ − 1/λ₁)]
mit n = 1,46 für thermisches SiO₂ [6].
Die Kamera ist um 5° gegenüber der Flächennormalen geneigt, damit sie sich nicht selbst in der spiegelnden Oxidschicht abbildet. Nach dem Snelliusschen Brechungsgesetz beträgt der interne Winkel ungefähr 3,4°. Daraus ergibt sich cos θ ≈ 0,998 – eine Korrektur von weniger als 0,2 %, die in unserer Analyse berücksichtigt wird.
ERGÄNZUNG ZUR ELLIPSOMETRIE – KEIN ERSATZ
Für höchste absolute Präzision bei ultradünnen Schichten bleibt die spektroskopische Ellipsometrie – bei der die Änderung des Polarisationszustands (Ψ, Δ) bei der Reflexion gemessen wird – die Referenzmethode [7, 8].
Die ULTRIS XMR verfolgt einen anderen Ansatz: spektrale Reflektometrie, mit der der gesamte Wafer in einer einzigen Snapshot-Aufnahme kartiert wird.
Beide Verfahren ergänzen sich – Ellipsometrie für höchste absolute Präzision an wenigen Messpunkten, Snapshot-Hyperspektralbildgebung für schnelle, vollflächige Erfassung.
2. ERGEBNISSE
2.1 · REFLEXIONSSPEKTREN IN ABHÄNGIGKEIT VON DER SCHICHTDICKE
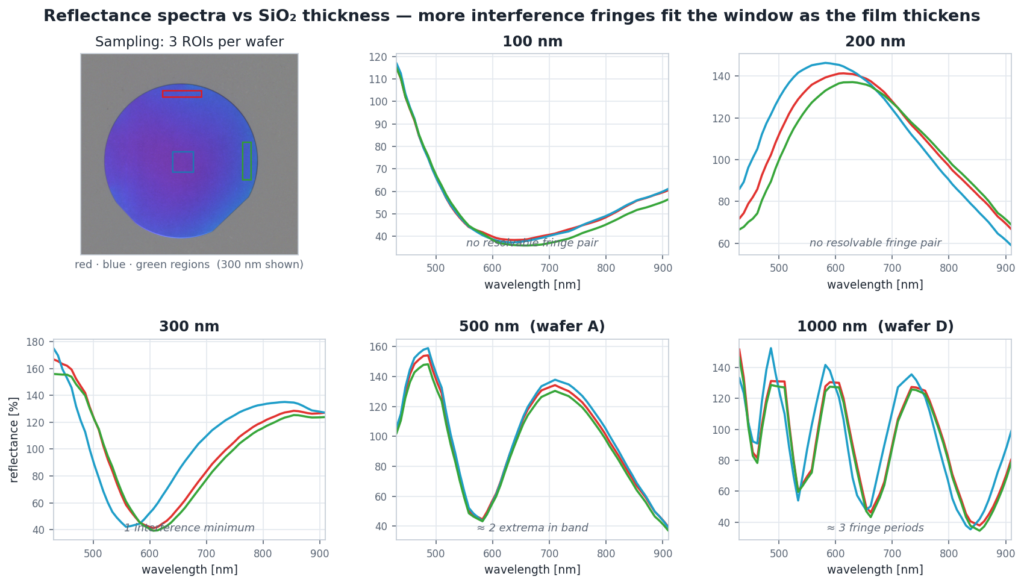
Jeder Wafer wurde aufgenommen und drei Regions of Interest (ROIs; rot, blau und grün) wurden zu repräsentativen Spektren gemittelt (Abb. 3).
Das Ergebnis ist unmittelbar und intuitiv: Je dicker das Oxid, desto mehr Interferenzfransen liegen innerhalb des festen Spektralbereichs von 430–910 nm, da der Abstand zwischen den Fransen mit zunehmender Schichtdicke kleiner wird.
Unterschiede zwischen den Spektren auf demselben Wafer spiegeln Unterschiede in der Schichtdicke wider, die im weiteren Verlauf analysiert werden.
Warum das Verfahren eine untere Grenze von ~300 nm besitzt. Die Fransenmethode benötigt mindestens zwei Interferenzmaxima innerhalb des Bereichs von 430–910 nm. Je dünner die Schicht wird, desto weiter liegen benachbarte Maxima auseinander, bis schließlich nur noch eines – oder gar keines – innerhalb des Messbereichs liegt.
Bei einer 100-nm-Oxidschicht befindet sich das Maximum erster Ordnung bei ungefähr
λ ≈ 2·n·d ≈ 292 nm,
also im UV-Bereich unterhalb der unteren Spektralgrenze der Kamera. Lediglich die langwellige Flanke reicht in den sichtbaren Bereich hinein, genau wie es das 100-nm-Spektrum zeigt.
Das Zählen der Peaks ist daher unterhalb von ungefähr 300 nm nicht anwendbar – eine Begrenzung des Spektralbereichs und kein Messfehler.
Ein einzelnes Extremum innerhalb des Messbereichs kann dennoch eine Schätzung der Schichtdicke unterhalb dieser Grenze ermöglichen, sofern die ungefähre Dicke im Vorfeld bekannt ist.
2.2. BEISPIELHAFTE SCHICHTDICKENBESTIMMUNG
|
500 NM — WAFER A |
1000 NM — WAFER D |
|---|---|
|
maxima ≈ 483 & 710 nm → orders k = 3, 2 |
maxima ≈ 488 / 588 / 736 nm → k = 6, 5, 4 |
|
→ d ≈ 490 nm (map median 488 nm) |
→ d ≈ 1008 nm (map median 1011 nm) |
Die resultierenden Ordnungen sind ganzzahlig und untereinander konsistent (Ordnungsprüfung); auch die Berechnung anhand des Peak-Abstands liefert dasselbe Ergebnis. Die Lokalisierung der Peaks – insbesondere bei Maxima nahe den Grenzen des Spektralfensters – stellt die dominante Unsicherheitsquelle dar.
2.3. VOLLFLÄCHIGE SCHICHTDICKENKARTEN & UNIFORMITÄT
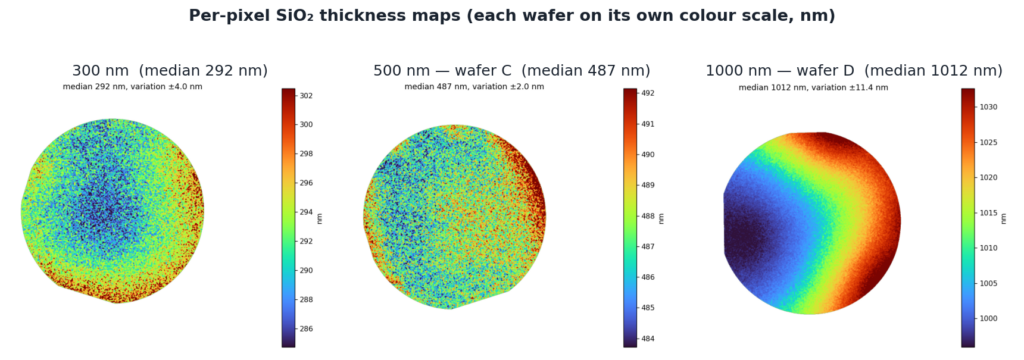
Wird die Berechnung auf jeden einzelnen Pixel angewendet, entsteht aus jedem Hyperwürfel eine Schichtdickenkarte des gesamten Wafers.
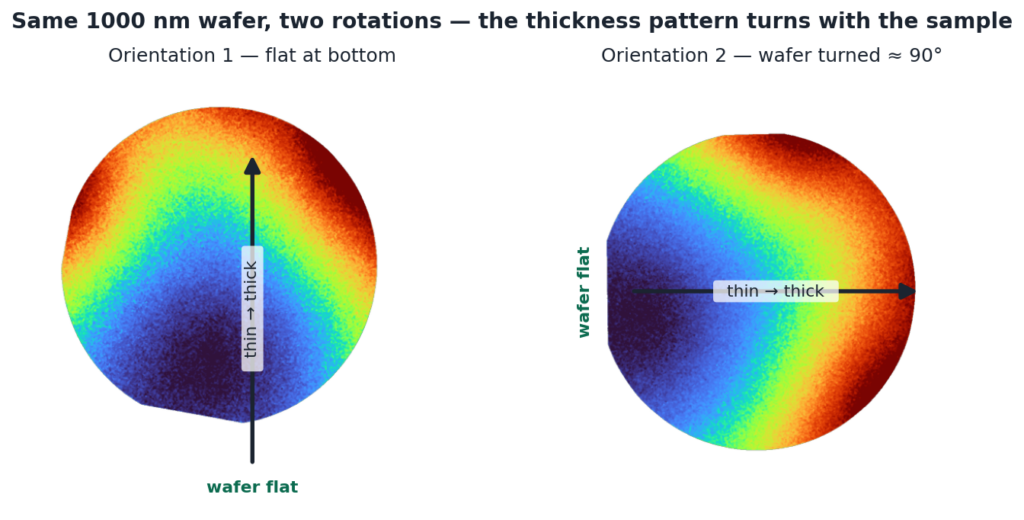
Die 300- und 500-nm-Wafer sind weitgehend uniform und zeigen lediglich einen schwachen radialen Trend. Der 1000-nm-Wafer hingegen weist einen ausgeprägten, gleichmäßigen keilförmigen Gradienten von etwa 30 nm über seinen Durchmesser auf.
DIE NICHTUNIFORMITÄT IST REAL: SIE DREHT SICH MIT DEM WAFER
Ist der keilförmige Verlauf eine Eigenschaft der Oxidschicht oder ein optisches Artefakt?
Der Test ist einfach: Der Wafer wird gedreht und erneut gemessen. Ein durch Beleuchtung oder Objektiv verursachtes Artefakt würde relativ zum Kamerabild an derselben Position bleiben.
Stattdessen dreht sich das Muster gemeinsam mit dem Wafer – der Bereich mit geringer Schichtdicke bleibt an der Wafer-Fläche ausgerichtet und die gesamte Hoch-Niedrig-Achse dreht sich um denselben Winkel.
Median und Streuung bleiben dabei nahezu konstant (Median ≈ 1010–1012 nm, robuste FWHM ≈ 9–11 nm). Dies bestätigt sowohl die Reproduzierbarkeit als auch, dass der keilförmige Verlauf tatsächlich real ist.
Dieses Verhalten wurde bei jedem gemessenen Wafer getestet und bestätigt. Solche gleichmäßigen Gradienten sind charakteristisch für thermische Oxidationsprozesse, bei denen Temperatur- und Gasflussgradienten im Ofen zu positionsabhängigem Wachstum führen [9].
2.4. SCHICHTDICKENVERTEILUNGEN & GENAUIGKEIT
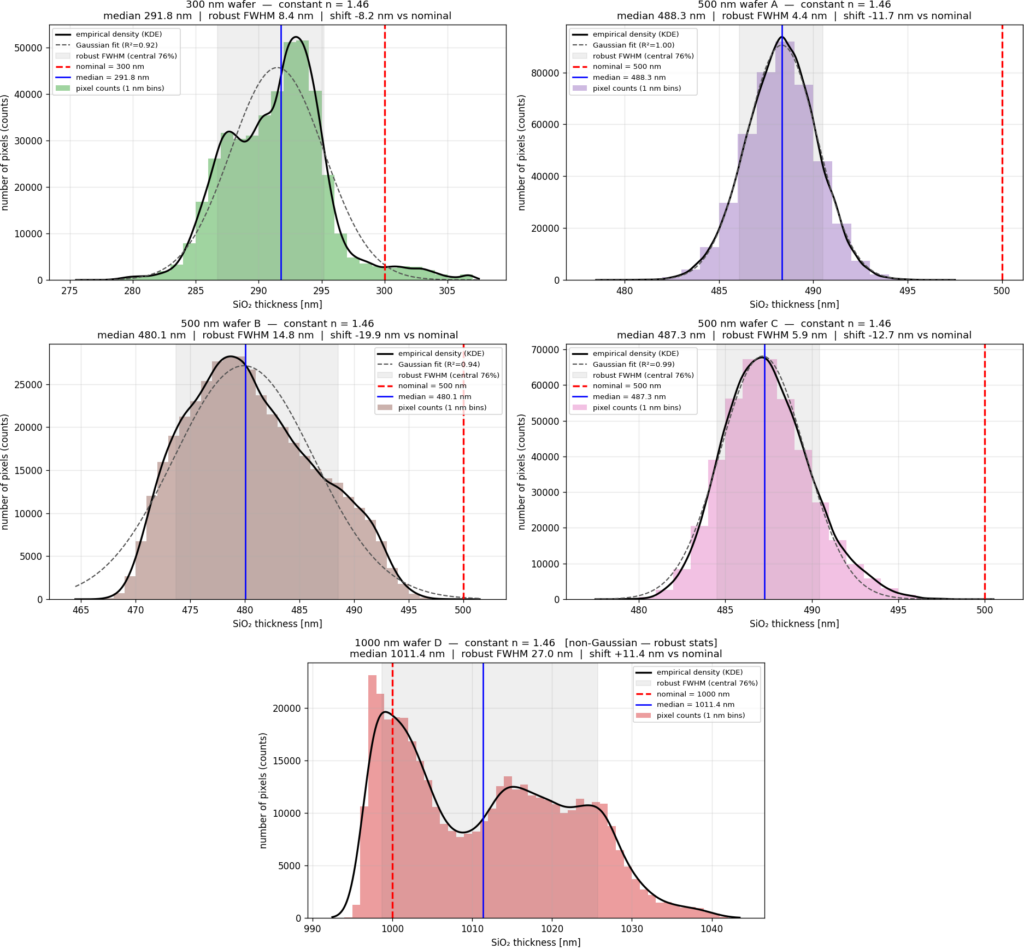
Die pixelweisen Schichtdicken wurden in Histogrammen mit einer Klassenbreite von 1 nm dargestellt.
Damit die Auswertung auch dann gültig bleibt, wenn die Verteilung nicht glockenförmig ist, verwenden wir modellfreie Kenngrößen – den Median als Zentralwert und eine robuste FWHM, die die zentralen 76 % der Pixel umfasst.
Die Form jedes Histogramms ist selbst ein Merkmal der Uniformität:
Die 500-nm-Wafer A und C weisen nahezu gaußförmige Verteilungen (R² ≈ 0,99–1,00) und geringe Breiten auf (FWHM 4,4 bzw. 5,9 nm). Der 300-nm-Wafer ist näherungsweise gaußförmig (R² ≈ 0,92). Der 500-nm-Wafer B zeigt eine breitere Verteilung (FWHM 14,8 nm). Der 1000-nm-Wafer D ist dagegen deutlich nicht gaußförmig (R² ≈ 0,52) – der charakteristische Fingerabdruck seines ~30-nm-Keilprofils.
Die drei nominell identischen 500-nm-Wafer unterscheiden sich deutlich. Die Uniformität innerhalb eines Wafers ist daher eine waferspezifische, prozessbedingte Eigenschaft, die nur durch eine vollflächige Messung sichtbar wird.
Gemessene gegenüber nomineller Schichtdicke. Der Vergleich des gemessenen Medians jedes Wafers mit seinem Sollwert zeigt, wie genau der Oxidationsprozess die vorgegebene Spezifikation erreicht hat.
|
WAFER |
NOMINAL |
MEDIAN |
ROBUSTE FWHM |
ABWEICHUNG |
|---|---|---|---|---|
|
300 nm |
300 nm |
292 nm |
8.4 nm |
−2.7 % |
|
500 nm A |
500 nm |
488 nm |
4.4 nm |
−2.3 % |
|
500 nm B |
500 nm |
480 nm |
14.8 nm |
−4.0 % |
|
500 nm C |
500 nm |
487 nm |
5.9 nm |
−2.5 % |
|
1000 nm D |
1000 nm |
1011 nm |
27.0 nm |
+1.1 % |
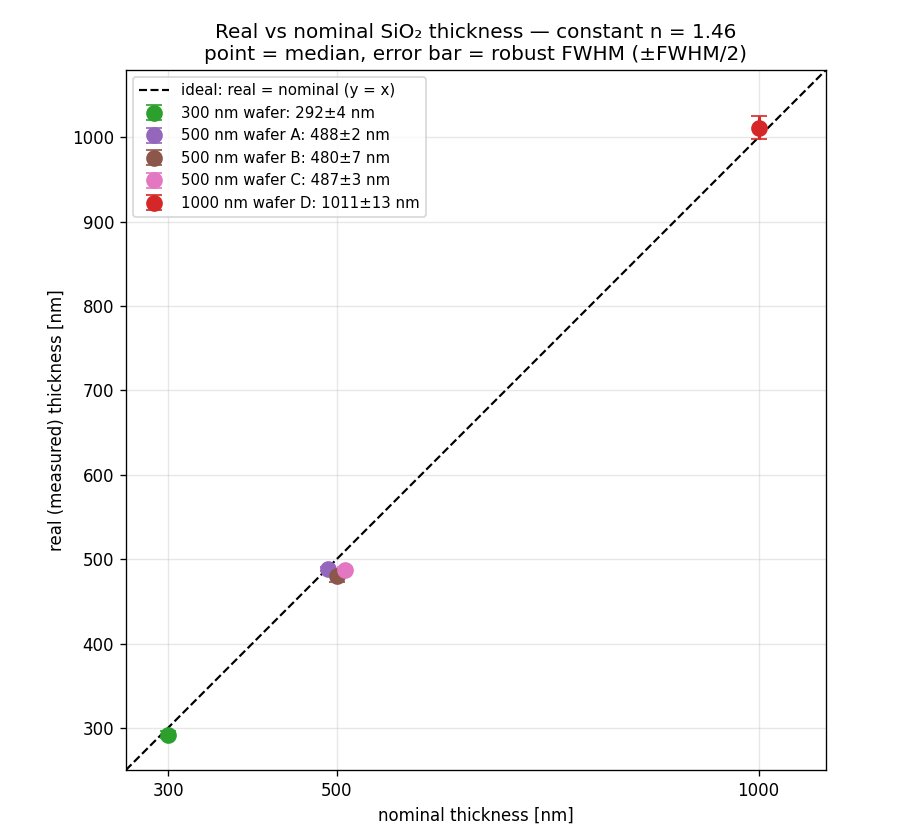
Alle Mediane liegen nur wenige Prozent vom Sollwert entfernt – die dünneren Zielschichten geringfügig darunter, die 1000-nm-Schicht geringfügig darüber.
Der Hersteller spezifiziert seine thermischen Oxidschichten je nach Produkt lediglich innerhalb eines Toleranzbereichs von ungefähr ±5 % bis ±20 %. Damit liegen sämtliche hier gemessenen Abweichungen (≤ 4 %) selbst innerhalb der engsten Spezifikation: Die Wafer erfüllen die Spezifikation, und die verbleibende Abweichung ist auf den Oxidationsprozess selbst zurückzuführen [9] und nicht auf einen Messfehler.
3. ZUSAMMENFASSUNG UND AUSBLICK
- Die ULTRIS XMR bestimmt die SiO₂-Schichtdicke auf Silizium vollflächig aus einer einzigen Snapshot-Aufnahme mittels Dünnschicht-Interferenzreflektometrie und liefert für jeden Wafer eine vollständige Schichtdickenkarte sowie eine Schichtdickenverteilung.
- Im demonstrierten Bereich von 300 nm bis 1 µm stimmen die gemessenen Mediane bis auf wenige Prozent mit den nominellen Schichtdicken überein
- Das Verfahren erfasst reale räumliche Nichtuniformitäten – durch den Rotationstest als Probeneigenschaft nachgewiesen – und unterscheidet anhand der Histogrammform zwischen uniformen und nichtuniformen Wafern.
- Es handelt sich um Reflektometrie als Ergänzung zur Ellipsometrie. Für höchste absolute Präzision bei sehr dünnen (<10 nm) Schichten bleibt die Ellipsometrie die Referenzmethode; der Snapshot-Ansatz bietet dagegen Vorteile bei Geschwindigkeit und vollflächiger Erfassung.
KUNDENNUTZEN & ANWENDUNGSGEBIETE
Wenn Sie thermische Oxidation betreiben oder entsprechende Wafer einkaufen, kennen Sie Ihre Soll-Schichtdicke. Was Sie jedoch nicht für jeden einzelnen Wafer wissen, ist, ob diese Schichtdicke überall eingehalten wird – und ein stichprobenbasiertes Messgerät kann Ihnen diese Frage nicht beantworten.
Diese Studie macht diese Lücke konkret sichtbar. Drei unserer Wafer hatten dieselbe 500-nm-Spezifikation, und alle drei liegen komfortabel innerhalb der Spezifikation; ihre Mediane unterscheiden sich um lediglich etwa 8 nm.
Ein konventionelles Mehrpunkt-Messverfahren hätte alle drei als gleichwertig freigegeben.
Das sind sie jedoch nicht: Einer der Wafer ist ungefähr dreimal weniger uniform als die beiden anderen.
Aus neun Messpunkten lässt sich Prozessstreuung nicht von Messstreuung trennen. Dieser Unterschied taucht daher im Messprotokoll schlicht nicht auf – obwohl genau dieses Signal einen stabil laufenden Ofenprozess von einem Prozess unterscheidet, der zu driften beginnt.
Die vollflächige Messung beantwortet außerdem eine Frage, die ein punktbasiertes Messgerät gar nicht stellen kann: Wo weicht die Oxidschicht vom Sollwert ab – und welches räumliche Muster besitzt diese Abweichung?
Eine einzige Aufnahme liefert Größenordnungen von einer Million Schichtdickenwerten. Ein radialer Trend, ein Randeffekt, ein Ofengradient oder ein lokaler Defekt erscheint dadurch als erkennbares räumliches Muster statt als unerklärlicher Ausreißer.
Unser 1000-nm-Wafer demonstriert dies unmittelbar: Über den Durchmesser verläuft ein gleichmäßiger Gradient von 30 nm, der durch einen Rotationstest eindeutig der Oxidschicht und nicht dem Messinstrument zugeordnet werden kann.
Eine Diagnose wird möglich, weil nicht nur ein einzelner Zahlenwert, sondern das räumliche Muster zur Verfügung steht. Und weil sich jeder Wafer auf diese Weise messen lässt, kann Material außerhalb der Spezifikation erkannt werden, bevor weitere Prozesskosten entstehen.
Zwei Eigenschaften machen dieses Verfahren nicht nur elegant, sondern praktisch einsetzbar.
Die Schichtdicke wird aus den Wellenlängenpositionen der Interferenzfransen und nicht aus einem absoluten Reflexionsgrad bestimmt. Lampenalterung, Intensitätsdrift und moderate Beleuchtungsinhomogenitäten verschieben das Ergebnis daher nicht – zwischen den Wafern muss kein Kalibrierstandard erneut gemessen werden.
Außerdem gibt es keine Scanachse: keine einzelnen Messpositionen, die ausgerichtet werden müssen, keine mechanische Komponente, die verschleißt, und keine bewegliche Achse, die sauber gehalten werden muss.
Auch die Ellipsometrie wird dadurch nicht verdrängt – vielmehr verändert sich ihre Aufgabe. Die Ellipsometrie kann die absolute Schichtdicke an wenigen Punkten zertifizieren, wo sie ihre größte Stärke besitzt, während eine einzige Snapshot-Aufnahme für die verbleibenden 99,999 % des Wafers einsteht.
Besonders relevant ist dies für Anwendungen mit vergleichsweise dicken thermischen Oxidschichten (~0,3–2 µm):
- MEMS & Mikrosensoren – Membransteifigkeit und Resonanzfrequenz hängen von der Oxidschichtdicke und den damit verbundenen Spannungen ab. Ein Gradient über den Wafer führt daher zu einer Streuung des Bauteilverhaltens über die Die-Map. Eine Schichtdickenkarte ist der früheste Punkt, an dem daraus resultierende Yield-Verluste sichtbar werden [10, 11].
- Leistungs- & diskrete Halbleiterbauelemente – Feld- und Isolationsoxide bestimmen die Isolation und beeinflussen das Durchbruchverhalten. Das Bauelement, das ausfällt, ist nicht das durchschnittliche Bauelement; es befindet sich am dünnsten Punkt des Wafers – und nur eine vollflächige Messung kann diesen Punkt lokalisieren [12].
- Siliziumphotonik / integrierte Optik – Ist ein Buffer-Oxid lokal zu dünn, tritt Licht in das Substrat über. Der Ausbreitungsverlust wird durch den ungünstigsten Bereich des Wafers bestimmt – genau das, was ein gemittelter Mehrpunkt-Messwert verdeckt [13].
- Referenz- & Kalibrierwafer – Wenn Sie zertifizierte thermische Oxidstandards liefern oder verwenden (z. B. NIST SRM 2530), ist die Uniformität des Standards Teil dessen, was Sie verkaufen beziehungsweise worauf Sie vertrauen. Eine einzige Aufnahme dokumentiert diese Uniformität über den gesamten Wafer, anstatt lediglich am zertifizierten Messpunkt [14].
In all diesen Fällen ist die für den Yield entscheidende Größe nicht eine Schichtdicke.
Es ist eine Schichtdickenkarte.
GESCHWINDIGKEIT UND INLINE-POTENZIAL
Bei der Zykluszeit verändert die vollflächige Messung nicht nur, wie gut geprüft werden kann, sondern auch, wie viel Prüfung wirtschaftlich möglich ist.
Der gesamte Wafer wird in einer einzigen Belichtung von wenigen zehn Millisekunden erfasst. Es wird nichts gescannt und keine Messposition nacheinander angefahren. Die Messzeit steigt daher nicht mit der Anzahl der Messstellen, die von Interesse sind.
Serielle Ellipsometrie oder Reflektometrie benötigt Sekunden pro Messpunkt und mehrere zehn Sekunden bis Minuten pro Wafer, um aus einer Handvoll Messstellen ein Gesamtbild zusammenzusetzen. Genau diese Kosten sind der Grund dafür, dass die meisten Produktionslinien nur einige wenige Wafer pro Los stichprobenartig prüfen, anstatt alle zu vermessen.
Mit einer Snapshot-Aufnahme benötigt eine vollständige Karte jedes Wafers weniger Messzeit als ein stichprobenbasiertes Messrezept auf einem einzigen Wafer.
Stichprobenmessungen sind damit keine wirtschaftliche Notwendigkeit mehr.
Der Kompromiss besteht in einer etwas geringeren Empfindlichkeit pro Messpunkt – dafür stehen ungefähr eine Million Messpunkte gleichzeitig zur Verfügung.
NÄCHSTE SCHRITTE
Zwei Erweiterungen ergeben sich unmittelbar aus der hier demonstrierten vollflächigen Messfähigkeit.
Eine Kamera mit einem größeren Spektralbereich könnte die Fransenmethode unter die derzeitige Grenze von ~300 nm erweitern.
Ein gepulster Inline-Messkopf könnte dieselbe vollflächige Schichtdickenkarte direkt in die Produktionslinie bringen und damit eine 100-%-In-Prozess-Prüfung ermöglichen.
Wir sind von diesen Entwicklungsrichtungen überzeugt, gerade weil das zugrunde liegende Prinzip der vollflächigen Messung in dieser Studie bereits erfolgreich demonstriert wurde.
Arbeiten Sie mit uns zusammen. Cubert unterstützt die Evaluierung konkreter Anwendungen durch Machbarkeitsstudien an Ihren Referenzproben – einschließlich der Dokumentation von Wiederholbarkeit, Unsicherheit und Integrationsgrenzen für Ihr tatsächliches Materialsystem und Ihren Schichtdickenbereich.
Senden Sie uns Referenzproben aus Ihrem Prozess. Für ein technisches Gespräch oder eine Anwendungsberatung wenden Sie sich an das Cubert Application-Engineering-Team unter sales@cubertgmbh.de.
4. LITERATUR
- N. Hagen, M. W. Kudenov, “Review of snapshot spectral imaging technologies,” Opt. Eng. 52(9), 090901 (2013). doi:10.1117/1.OE.52.9.090901
- B. E. Deal, A. S. Grove, “General relationship for the thermal oxidation of silicon,” J. Appl. Phys. 36(12), 3770 (1965). doi:10.1063/1.1713945
- S. M. Sze, M.-K. Lee, Semiconductor Devices: Physics and Technology, 3rd ed., Wiley (2012).
- E. Hecht, Optics, 5th ed., Pearson (2017), Ch. 9.
- R. Swanepoel, “Determination of the thickness and optical constants of amorphous silicon,” J. Phys. E 16(12), 1214 (1983). doi:10.1088/0022-3735/16/12/023
- I. H. Malitson, “Interspecimen comparison of the refractive index of fused silica,” J. Opt. Soc. Am. 55(10), 1205 (1965). doi:10.1364/JOSA.55.001205
- M. Rastgou et al., “Comparison of thin-film thickness measurements using ellipsometry and reflectometry with uniform samples,” Metrologia 63(1), 015006 (2026). doi:10.1088/1681-7575/ae3964
- H. Fujiwara, Spectroscopic Ellipsometry: Principles and Applications, Wiley (2007).
- S.-K. Yang, A. R. Ansari Dezfoli, “Thermal uniformity enhancement in vertical diffusion furnaces…,” Int. J. Adv. Manuf. Technol. (2026). doi:10.1007/s00170-026-17767-6
- K. E. Petersen, “Silicon as a mechanical material,” Proc. IEEE 70(5), 420 (1982). doi:10.1109/PROC.1982.12331
- J. M. Bustillo, R. T. Howe, R. S. Muller, “Surface micromachining for MEMS,” Proc. IEEE 86(8), 1552 (1998). doi:10.1109/5.704260
- B. J. Baliga, Fundamentals of Power Semiconductor Devices, Springer (2008).
- S. Sridaran, S. A. Bhave, “Nanophotonic devices on thin buried oxide SOI substrates,” Opt. Express 18(4), 3850 (2010). doi:10.1364/OE.18.003850
- NIST, Standard Reference Material 2530 (SiO₂-on-Si thickness standard).
Über die Autorin
Dr. Lisa Sophie Walter ist Sales Application Engineer bei der Cubert GmbH und auf die Bewertung neuer Kundenanfragen und potenzieller Anwendungen für die hyperspektrale Bildgebung spezialisiert. Im Rahmen ihrer Tätigkeit testet sie aktiv neue Anwendungsfälle mit den Hyperspektralkameras von Cubert, bewertet deren Machbarkeit und untersucht, wie sich konkrete messtechnische Herausforderungen mithilfe der Technologie lösen lassen.
Durch die praxisnahe Erprobung neuer Anwendungen und den engen Bezug zu realen Kundenanforderungen gewinnt sie wertvolle Einblicke in die Möglichkeiten der hyperspektralen Bildgebung. Diese Erfahrungen bilden die Grundlage für die praxisorientierten Erkenntnisse, die sie in ihren Whitepapers präsentiert.

