
WARUM BESCHICHTUNGEN VOLLFLÄCHIG MESSEN?
Spin-Coating-Schichten sind nicht automatisch gleichmäßig: Luftströmungen über dem rotierenden Substrat, Randeffekte und Gradienten bei der Lösungsmittelverdunstung führen zu Randwülsten (Edge Beads), radialen Schichtdickenverläufen und Streifenbildungen [1, 2].
Die Uniformität wird dennoch üblicherweise mit punktbasierten Messverfahren überprüft – etwa mittels Reflektometrie, Ellipsometrie oder Tastschnittprofilometrie an einigen wenigen Messstellen. Eine Handvoll Messpunkte kann jedoch das Muster einer Abweichung nicht sichtbar machen. Und genau dieses Muster unterscheidet beispielsweise einen radialen, durch Luftströmung verursachten Verlauf von einem lokalen Defekt.
WAS SICH AM MESSAUFBAU GEÄNDERT HAT
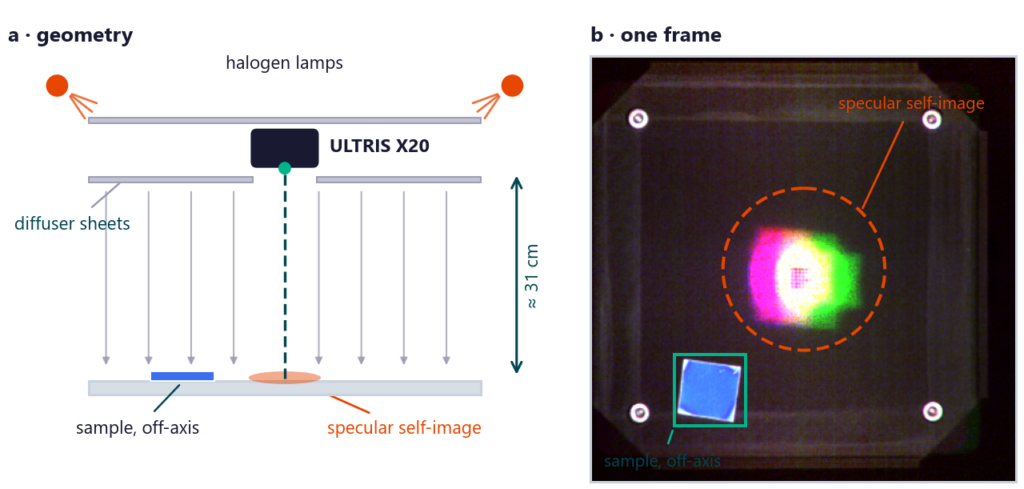
Die Kamera blickt senkrecht nach unten. In der Wafer-Studie war sie um etwa 5° geneigt, damit sie sich nicht selbst in der spiegelnden Oxidschicht abbildet; entsprechend wurde in der Analyse eine Korrektur von cos θ ≈ 0,998 berücksichtigt.
Hier hängt die Kamera vertikal zwischen zwei Diffusorplatten und nimmt die Probe durch eine Öffnung in der unteren Platte auf (Abb. 1a): Der Lichteinfall erfolgt senkrecht, cos θ = 1, und bei der Berechnung ist keine Winkelkorrektur erforderlich.
Das Selbstbild der Kamera verschwindet dadurch nicht – es verlagert sich in die Mitte des Bildes, wo die spiegelnde Probe die Kamera direkt zurück in das Objektiv reflektiert (Abb. 1b). Probenstücke von wenigen Zentimetern Größe werden deshalb außerhalb der optischen Achse und damit außerhalb dieses Bereichs positioniert.
Wird dieses Selbstbild bei größeren Proben mithilfe eines verbesserten Diffusors und eines beweglichen Probentisches unterdrückt, kann die ULTRIS XMR ebenfalls in Nadir-Ausrichtung betrieben werden. Dieser Aufbau ist Gegenstand einer nachfolgenden Studie.
EINE ANDERE KAMERA, DASSELBE AUSLESEVERFAHREN
Für diese Messungen wurde eine Cubert ULTRIS X20 eingesetzt – 410 × 410 Pixel, 164 Spektralkanäle von 350 bis 1000 nm, aufgenommen mit einer einzigen Belichtung und ohne Scanachse [3]. In der Wafer-Studie kam dagegen eine Cubert ULTRIS XMR mit 61 Bändern von 430 bis 910 nm zum Einsatz.
Die X20 tastet das Spektrum in 4-nm- statt 8-nm-Schritten ab und beginnt bereits bei 350 statt bei 430 nm. Dadurch liegen mehr Details des Interferenzmusters innerhalb des erfassten Spektralbereichs.
Dass dasselbe Ausleseverfahren unverändert mit beiden Instrumenten funktioniert, ist die zweite zentrale Aussage dieser Technical Note: Die Methode gehört zur Messung, nicht zur Kamera – und die Kamera kann passend zur jeweiligen Anwendung ausgewählt werden.
|
PARAMETER |
WERT |
|
Kamera |
Cubert ULTRIS X20 (410 × 410 px, 164 Spektralkanäle) |
|
Spektralbereich |
350–1000 nm (VIS–NIR) |
|
Geometrie |
senkrechter Lichteinfall, Kamera in Nadir-Ausrichtung – keine Winkelkorrektur |
|
Arbeitsabstand |
≈ 31 cm |
|
Beleuchtung |
Halogenlampen → zwei Diffusorplatten (indirekt, diffus) |
|
Belichtungszeit |
45 ms pro Snapshot |
Die X20 verfügt über eine feste Optik, sodass sich die abgebildete Fläche allein aus dem Arbeitsabstand ergibt: hier ≈ 18 × 18 cm, bei etwa 38 cm Abstand ≈ 22 × 22 cm.
Die Probenstücke dieser Studie sind nur wenige Zentimeter groß und füllen daher lediglich einen kleinen Teil des Bildfelds aus. Deshalb erscheinen sie räumlich relativ grob abgetastet. Das ist eine Eigenschaft der Probengröße und keine Einschränkung des Messaufbaus, der einen 220 × 220 mm großen Wafer vollständig erfassen kann.
BESCHICHTUNGSQUALITÄT DIREKT ERKENNEN
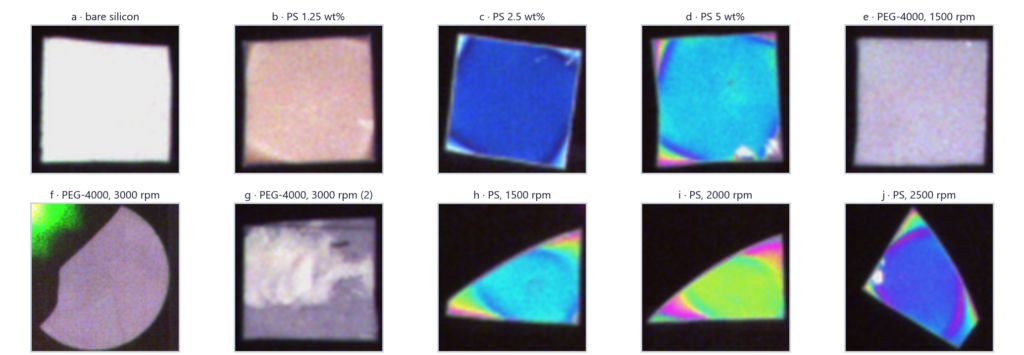
Die Farbe ist die Messung: Eine transparente Schicht auf Silizium erzeugt optische Interferenz, deren Farbe von der Schichtdicke abhängt.
Ein gleichmäßiger Beschichtungslauf zeigt sich als einheitliche Farbe. Ist beim Beschichtungsprozess etwas schiefgelaufen, wird der Gradient als Farbveränderung über die Probe hinweg sichtbar – eine Beurteilung, für die weder ein Modell noch ein Brechungsindex oder eine Kurvenanpassung erforderlich sind.
Unbeschichtetes Silizium (a) besitzt keine Schicht und bleibt farblich neutral. Die Polystyrolschichten (b–d) sind in ihrem Inneren gleichmäßig; das regenbogenfarbene Band am Rand von (d) ist ein Randwulst (Edge Bead), der als räumliches Muster sichtbar wird, anstatt lediglich als einzelner Messwert erfasst zu werden.
Die keilförmigen Proben (h–j) wurden bei 1500, 2000 und 2500 U/min beschichtet: Bei jeder Probe verändert sich die Farbe in Richtung der gekrümmten Kante, und auch die Farben im Inneren unterscheiden sich. Die Auswirkungen der Prozesseinstellung sind damit unmittelbar sichtbar.
Das Paar (f) und (g) lohnt einen zweiten Blick: Beide bestehen aus Polyethylenglykol 4000, 10 Gew.-% in Chloroform, und wurden mit derselben nominellen Drehzahl von 3000 U/min hergestellt. Dennoch ist eine Probe gleichmäßig, während die andere über ihre gesamte Fläche eine stark fleckige Struktur zeigt.
Einige wenige Messpunkte hätten für beide durchaus vergleichbare Mittelwerte ergeben können; eine einzige Aufnahme macht den Unterschied auf einen Blick sichtbar.
WENN EIN ZAHLENWERT BENÖTIGT WIRD
Abbildung 3 · Reflexionsspektren. (a) Das Interferenzmuster verschiebt sich mit der Drehzahl. (b) Ebenso deutlich verschiebt es sich zwischen vier Positionen auf ein und derselben Probe – die spektrale Darstellung der in Abbildung 2 sichtbaren Nichtuniformität.
Jeder Pixel enthält ein vollständiges Reflexionsspektrum – und an diesem Punkt wird aus dem qualitativen Bild eine quantitative Messung.
Durch die Interferenz zwischen den Reflexionen an den Grenzflächen Luft/Schicht und Schicht/Silizium oszilliert dieses Spektrum mit der Wellenlänge [4, 5]. Das Muster verschiebt sich sowohl mit der Drehzahl (Abb. 3a) als auch zwischen verschiedenen Positionen auf einer einzelnen Probe (Abb. 3b).
Aus zwei benachbarten Maxima bei λ₁ > λ₂ lässt sich die Schichtdicke bestimmen:
d = 1 / (2 · n · (1/λ₂ − 1/λ₁))
Ein cos-θ-Term ist nicht erforderlich, da die Kamera in Nadir-Ausrichtung betrieben wird.
Für diese Beziehung wird der Brechungsindex n der Beschichtung benötigt; bei Polymeren wird dieser aus veröffentlichten Dispersionsdaten entnommen [6]. Schichtdicken werden hier bewusst nicht ausgewertet – diese Technical Note konzentriert sich auf die Qualitätsbewertung; die Bestimmung der Schichtdicke wird in der Wafer-Studie behandelt.
GRENZEN DES VERFAHRENS
Für die Bestimmung der absoluten Schichtdicke wird der Brechungsindex n oder alternativ eine Referenzprobe zur Kalibrierung benötigt. Liegt beides nicht vor, liefert die Messung dennoch die relative Schichtdicke über die Probe hinweg – und genau diese wird für eine Uniformitätsprüfung benötigt.
Wie jedes auf Interferenzfransen basierende Verfahren besitzt die Methode eine Untergrenze für dünne Schichten: Sind weniger als ungefähr zwei Interferenzfransen innerhalb des Spektralbereichs vorhanden, lässt sich die Schichtdicke nicht mehr über den Abstand der Peaks bestimmen.
Für höchste absolute Präzision bei sehr dünnen Schichten bleibt die punktbasierte Ellipsometrie die Referenzmethode; die Snapshot-Messung ersetzt sie nicht.
Die räumliche Abtastung ist im Vergleich zu einem Tastschnittprofilometer grob, sodass Details auf der Größenskala einzelner Streifenstrukturen nicht aufgelöst werden. Außerdem ist bei senkrechtem Lichteinfall stets das spiegelnde Selbstbild der Kamera vorhanden.
FAZIT
Dieser Messaufbau wurde für spiegelnde Proben entwickelt – insbesondere für Wafer – und Cubert baut seine Anwendungserfahrung im Bereich Wafer und Halbleiter kontinuierlich weiter aus.
Zwei Eigenschaften machen den Aufbau für die routinemäßige Qualitätskontrolle besonders interessant.
Er ist auf Wiederholbarkeit ausgelegt: Jede Probe wird in derselben fest definierten Geometrie und unter derselben Beleuchtung gemessen. Dadurch wird eine der größten Quellen für Schwankungen zwischen einzelnen Messdurchläufen eliminiert. Wie stabil dies über mehrere Wochen hinweg bleibt, hängt von der Alterung der Lampen, der Stabilität von Kamera und Positionierung sowie vom Kalibrierintervall ab; über einen solchen Zeitraum wurde dies bislang noch nicht validiert.
Und das Verfahren ist schnell – dreißig 200 × 200 mm große Wafer wurden manuell eingelegt und gemessen, und der gesamte Vorgang dauerte weniger als 30 Minuten.
Was hier anhand von Spin-Coating-Schichten gezeigt wird, ist nicht auf Spin Coating beschränkt: Ausgewertet wird die Interferenzfranse und nicht das Abscheideverfahren.
Tauchbeschichtung (Dip Coating), Slot-Die- und Rakelbeschichtung sowie CVD- oder PVD-Schichten auf reflektierenden Substraten kommen ebenfalls infrage – vorausgesetzt, die abgeschiedene Schicht ist ausreichend transparent und erzeugt messbare Dünnschichtinterferenz.
Diese Voraussetzung ist entscheidend: Eine opake metallische Schicht erzeugt keine Interferenzfransen und kann mit diesem Messverfahren nicht untersucht werden.
Zusammen mit der Wafer-Studie deckt der Ansatz mit ein und derselben Methode sowohl zentimetergroße Proben als auch 200-mm-Wafer ab.
Ein Schritt wird hier bewusst noch nicht gezeigt: die automatisierte Interpretation der Ergebnisse. Diese wird derzeit auf Basis von Cuvis.AI entwickelt, Cuberts Open-Source-Framework für Hyperspektral-AI-Pipelines (github.com/cubert-hyperspectral/cuvis-ai, abgerufen am 25. August 2026).
ARBEITEN SIE MIT UNS ZUSAMMEN
Cubert führt eine Machbarkeitsstudie mit Ihren eigenen beschichteten Proben durch – mit Ihrem Material, Ihrem Substrat und Ihrem Schichtdickenbereich – und dokumentiert dabei die Wiederholbarkeit sowie die für eine absolute Schichtdickenbestimmung erforderliche Kalibrierung.
Senden Sie uns Referenzproben oder vereinbaren Sie ein technisches Gespräch unter sales@cubert-gmbh.de.
LITERATUR
- Q. Liu, Y. Yan, L. Meng, Z. Zhang, P. Zhou, “Influence of Airflow Disturbance on the Uniformity of Spin Coating Film Thickness on Large Area Rectangular Substrates,” Coatings 12(9), 1253 (2022). doi:10.3390/coatings12091253
- S. Shiratori, K. Tanikawa, T. Kamon, M. Ueda, T. Kuroiwa, H. Nagano, K. Shimano, “Critical Marangoni Number for Disappearance of Striations during Spin-Coating,” Langmuir 41(31), 21010–21020 (2025). doi:10.1021/acs.langmuir.5c02722
- N. Hagen, M. W. Kudenov, “Review of snapshot spectral imaging technologies,” Opt. Eng. 52(9), 090901 (2013). doi:10.1117/1.OE.52.9.090901
- E. Hecht, Optics, 5th ed., Pearson (2017), Ch. 9.
- R. Swanepoel, “Determination of the thickness and optical constants of amorphous silicon,” J. Phys. E 16(12), 1214–1222 (1983). doi:10.1088/0022-3735/16/12/023
- N. Sultanova, S. Kasarova, I. Nikolov, “Dispersion Properties of Optical Polymers,” Acta Phys. Pol. A 116(4), 585–587 (2009). doi:10.12693/aphyspola.116.585
Über die Autorin
Dr. Lisa Sophie Walter ist Sales Application Engineer bei der Cubert GmbH und auf die Bewertung neuer Kundenanfragen und potenzieller Anwendungen für die hyperspektrale Bildgebung spezialisiert. Im Rahmen ihrer Tätigkeit testet sie aktiv neue Anwendungsfälle mit den Hyperspektralkameras von Cubert, bewertet deren Machbarkeit und untersucht, wie sich konkrete messtechnische Herausforderungen mithilfe der Technologie lösen lassen.
Durch die praxisnahe Erprobung neuer Anwendungen und den engen Bezug zu realen Kundenanforderungen gewinnt sie wertvolle Einblicke in die Möglichkeiten der hyperspektralen Bildgebung. Diese Erfahrungen bilden die Grundlage für die praxisorientierten Erkenntnisse, die sie in ihren Whitepapers präsentiert.

